
Pájení měděných T-trubek s indukčním ohřevem
Měděné trubky jsou základem systémů HVAC, vodovodních sítí a dalších průmyslových aplikací. Pokud jde o spojování měděných T-trubek, pájení je často oblíbenou technikou díky své pevnosti a spolehlivosti. Tradiční metody pájení však mají svá omezení, jako je nerovnoměrný ohřev nebo dlouhé doby procesu. Vstupte do indukčního pájení – moderní, přesné a efektivní alternativy, která mění způsob, jakým profesionálové přistupují ke spojování trubek.
Ať už právě vstupujete do světa pájení nebo jste zkušený technik, který chce prozkoumat nové metody, tato příručka shrnuje vše, co potřebujete vědět o pájení měděných T-trubek pomocí indukčního ohřevu.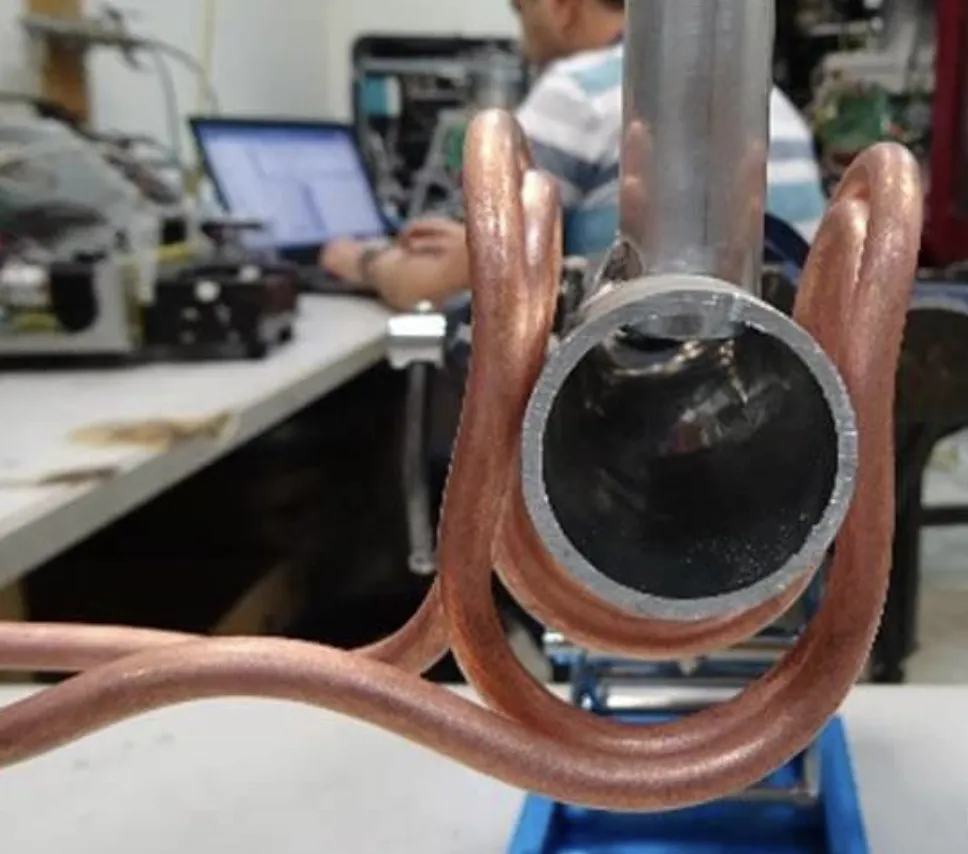
Proč zvolit indukční pájení pro měděné T-trubky?
Indukční pájení je z několika důvodů revoluční. Místo použití otevřeného plamene nebo jiných konvenčních metod ohřevu využívá elektromagnetickou indukci k vytváření tepla přímo v materiálu. Pro profesionály v oblasti HVAC, svařování a instalatérství to nabízí několik výhod:
Výhody indukčního pájení:
- Přesné vytápění: Poskytuje cílené zahřívání specificky pro oblast kloubu, zajišťuje přesnost a účinnost a zároveň zabraňuje zbytečnému zahřívání nebo potenciálnímu poškození okolních materiálů a součástí. Tento cílený přístup zvyšuje výkon a spolehlivost během procesu.
- Rychlejší proces: Výrazně zkracuje dobu pájení ve srovnání s tradičními technikami založenými na hořáku, což umožňuje rychlejší a efektivnější pracovní postup při zachování vysoce kvalitních výsledků.
- Bezpečnost: Eliminuje potřebu otevřeného ohně, výrazně snižuje riziko náhodného požáru a minimalizuje možnost popálení operátora, což z něj činí mnohem bezpečnější volbu pro různé aplikace.
- Konzistence: Zajišťuje rovnoměrně vyhřívané spoje a přináší konzistentní, vysoce pevné výsledky, které zvyšují odolnost, spolehlivost a výkon v každé aplikaci. Tento přesný proces ohřevu minimalizuje závady, snižuje riziko poruch a zaručuje optimální výsledky pro dlouhodobou funkčnost.
- Přátelský k životnímu prostředí: Produkuje méně výparů a funguje efektivněji, což z něj činí čistší a ekologičtější přístup, který snižuje znečištění a podporuje udržitelnost.
Pokud se při pájení měděných trubek stále spoléháte pouze na hořák, je čas zvážit budoucí účinnost indukčních pájecích systémů.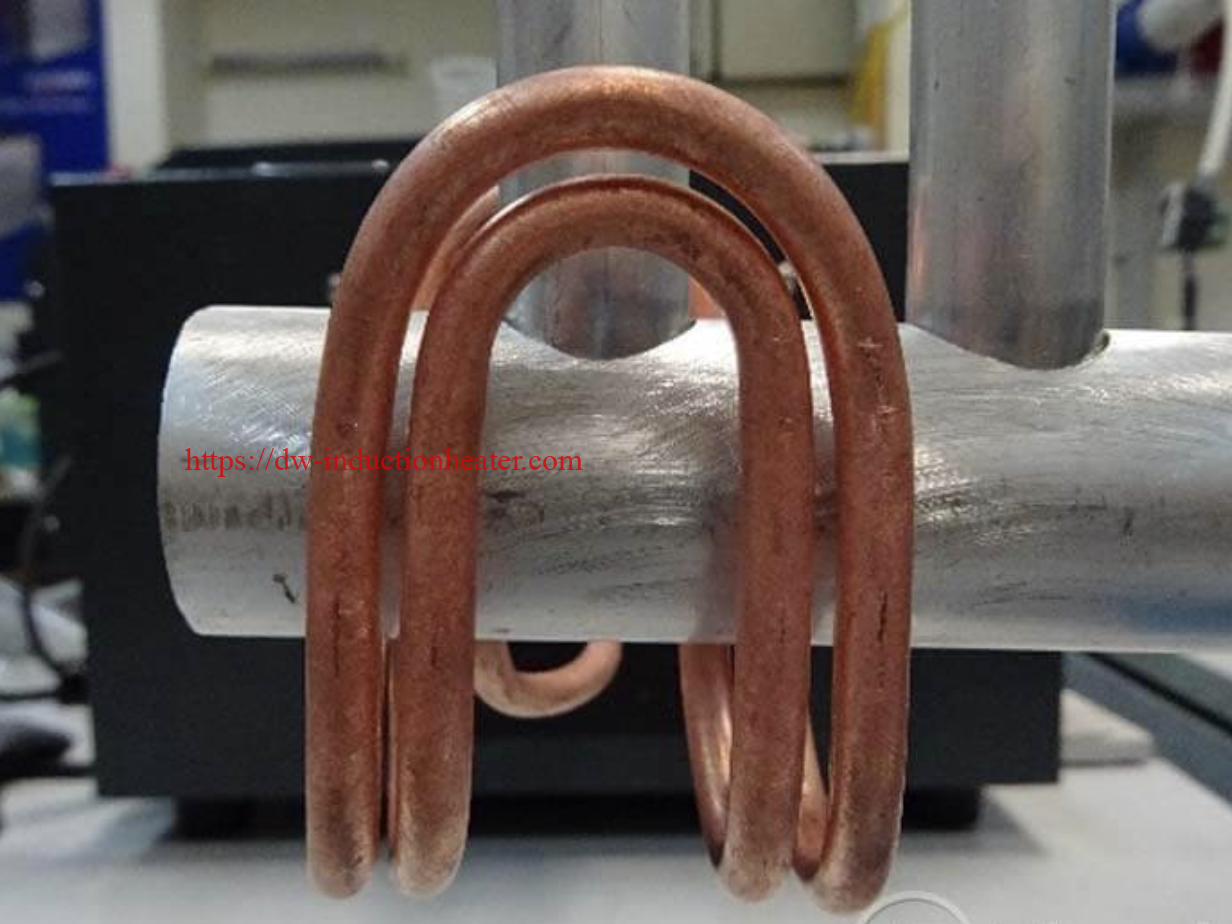
Podrobný průvodce pájením měděných T-trubek pomocí indukce
Chcete-li zvládnout indukční pájení měděných T-trubek, postupujte podle těchto šesti jednoduchých kroků:
Krok 1: Připravte trubky
- Použití řezačka trubek pro přesné řezání měděných trubek.
- Odjehlujte okraje trubek pomocí a odjehlovací nástroj k odstranění jakýchkoliv ostrých hran nebo překážek.
- Očistěte povrchy potrubí a oblasti spojů drátěným kartáčem nebo brusným papírem, abyste odstranili nečistoty, oleje a oxidaci.
Krok 2: Naneste tavidlo a umístěte trubky
- Naneste rovnoměrnou vrstvu a kompatibilní pájecí tavidlo jak na trubku, tak na T-spoj, zajistěte, aby všechny povrchy byly dostatečně pokryty. Toto tavidlo je nezbytné pro zabránění oxidaci během procesu ohřevu a podporuje hladký, rovnoměrný tok pájecí slitiny pro pevné a spolehlivé spojení. Ujistěte se, že jste zvolili tavidlo, které odpovídá spojovaným materiálům pro optimální výsledky.
- Opatrně sestavte trubky a ujistěte se, že k sobě těsně přiléhají a jsou správně vyrovnány. Správné vyrovnání v této fázi je klíčové, aby se zabránilo jakýmkoli mezerám nebo nedokonalostem ve spoji, které by mohly oslabit spoj nebo později způsobit netěsnosti. Než přejdete k dalšímu kroku, udělejte si čas na úpravu kusů podle potřeby.
Krok 3: Nastavte systém indukčního ohřevu
- Vyberte vhodný indukční ohřívač pájení který splňuje požadavky vaší konkrétní aplikace a připojte jej indukční pájecí cívka, které by měly být pečlivě navrženy tak, aby těsně přiléhaly ke spoji potrubí pro optimální účinnost vytápění a rovnoměrnost. Ujistěte se, že je cívka bezpečně připojena a správně umístěna pro přesné zahřívání.
- Kalibrujte systém nastavením požadované teploty a úrovní výkonu podle specifikací používané pájecí slitiny. To zahrnuje zvážení faktorů, jako je teplota tání slitiny a materiál trubkového spoje. Dvakrát zkontrolujte nastavení, abyste zajistili konzistentní výsledky a zabránili přehřátí nebo podhřátí spoje.
Krok 4: Zahřejte spoj
- Opatrně umístěte indukční cívku přímo nad kloub, zajistěte, aby byla správně vyrovnána pro rovnoměrné zahřívání, a aktivujte systém, aby začal proces zahřívání.
- Použití pyrometr nebo termokamera pro sledování teploty spoje v reálném čase pro přesnou kontrolu. Měď obvykle vyžaduje pájení natvrdo při teplotách nad 1,100 °C, takže neustálé monitorování pomáhá zajistit, aby proces zůstal v optimálním rozsahu pro pevné a spolehlivé spojení.
Krok 5: Naneste pájecí slitinu
- Jakmile dosáhnete optimální teploty, opatrně krmte pájecí slitina na bázi stříbra do kloubu pomocí pevné ruky. Teplo roztaví slitinu, což umožní kapilárnímu působení ji bez problémů vtáhnout do spoje. Tento proces zajišťuje, že spoj je plně utěsněn a vytváří pevný a trvanlivý spoj, který odolá značnému namáhání a časem zabrání netěsnostem. Udělejte si čas na zajištění rovnoměrného rozložení pro nejlepší výsledky.
Krok 6: Ochlaďte a zkontrolujte
- Nechte spoj přirozeně vychladnout při pokojové teplotě, abyste zabránili praskání způsobenému napětím, ke kterému může dojít, pokud je proces chlazení zrychlený nebo nerovnoměrný. K chlazení spoje nepoužívejte ventilátory nebo vodu.
- Pečlivě zkontrolujte stejnoměrnost pájeného spoje a ujistěte se, že přídavný kov protékal rovnoměrně po povrchu. Zkontrolujte případné mezery, póry nebo nedokonalosti, které by mohly ohrozit pevnost nebo trvanlivost spoje.
Gratuluji! Úspěšně jste připájeli měděnou T-trubku pomocí indukčního ohřevu.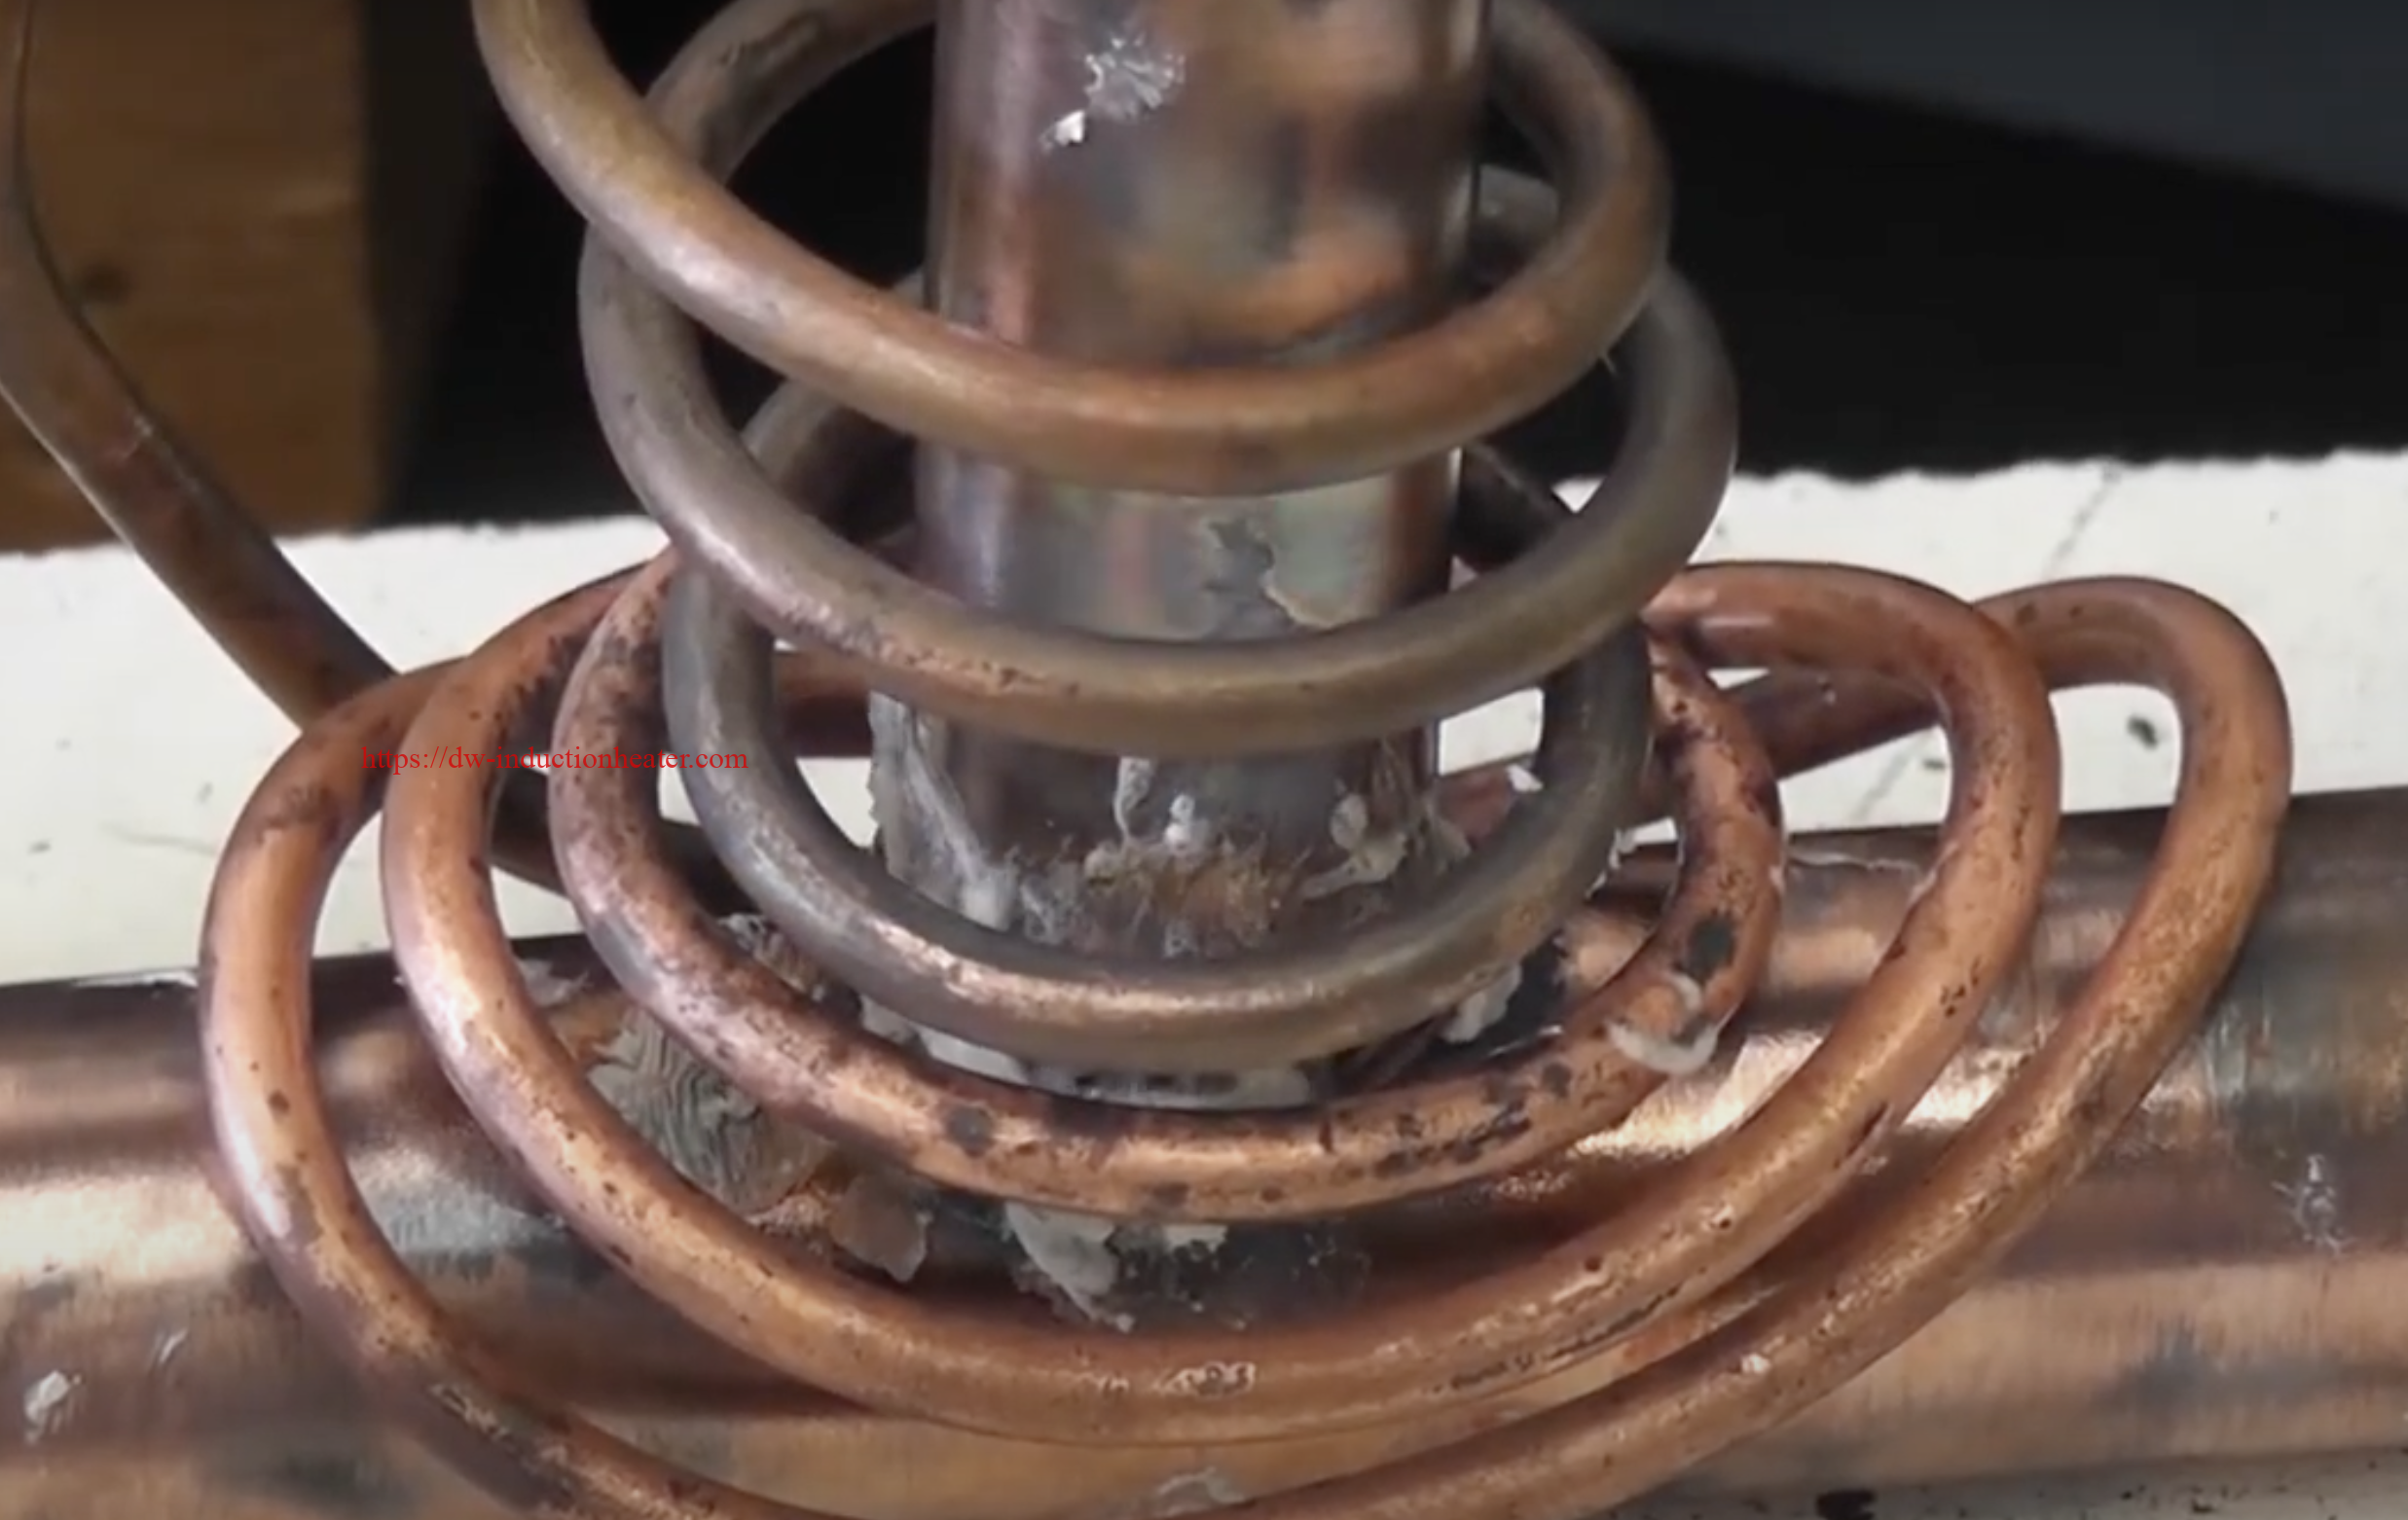
Základní vybavení pro indukční pájení měděných T-trubek
Zde je kontrolní seznam nástrojů a materiálů, které budete potřebovat pro efektivní indukční pájení:
- Indukční topný systém: Jádrem nastavení je tento systém, který poskytuje energii potřebnou pro přesné zahřívání a zajišťuje konzistentní a kontrolované teploty pro účinné pájení měděných spojů.
- Indukční cívka: Cívka navržená na zakázku, která se těsně obepíná kolem měděného T-trubkového spoje a soustředí teplo přesně tam, kde je potřeba k dosažení pevného a čistého spojení.
- Monitorování teploty: Pyrometr nebo termokamera jsou klíčové pro sledování a řízení úrovně tepla v reálném čase, čímž se zabrání přehřátí nebo podhřátí během procesu pájení.
- Pájecí slitina: Vysoce kvalitní slitina na bázi stříbra speciálně navržená pro měděné spoje, zajišťující pevné, nepropustné spojení, které odolá změnám tlaku a teploty.
- Tok: Základní látka, která zabraňuje oxidaci během ohřevu a podporuje hladký a rovnoměrný tok pájecí slitiny pro bezešvý spoj.
- Chladicí jednotka: Důležitá součást, která zabraňuje přehřátí indukčního topného systému při dlouhodobém používání, zajišťuje optimální výkon a delší životnost.
- Ochranné pomůcky: Ochranné brýle, žáruvzdorné rukavice a ohnivzdorný oděv jsou povinné pro ochranu před vysokými teplotami, horkými kovy a potenciálními jiskrami během procesu pájení.
- Čisticí nástroje: Zahrnuje nástroje jako nástroje na odstraňování otřepů a drátěné kartáče pro přípravu měděného povrchu odstraněním nečistot, oxidace a nedokonalostí, čímž se zajistí čisté a správné spojení.
Investice do správného vybavení nejen zajistí úspěšné pájení, ale také zvýší bezpečnost a účinnost.
Tabulka technických parametrů pro pájení měděných T-trubek s indukčním ohřevem
| parametry | Popis |
|---|---|
| napájení | 3-fázový, 380–480V AC, 50/60 Hz |
| Rozsah výstupního výkonu | 5 kW – 50 kW (v závislosti na velikosti potrubí a rychlosti výroby) |
| Frekvenční rozsah | 10 kHz – 500 kHz (specifické pro aplikaci pro optimální ohřev mědi) |
| Teplotní rozsah pájení | 650 ° C - 850 ° C |
| Rychlost ohřevu | 10 sekund – 60 sekund (v závislosti na velikosti potrubí a konfiguraci spoje) |
| Velikost obrobku (průměr T-trubky) | 15 mm – 100 mm (pro větší průměry je vyžadována vlastní konstrukce cívky) |
| Typ indukční cívky | Na zakázku navržená měděná indukční cívka pro rovnoměrný ohřev kolem T-spoju |
| Přesnost topné zóny | Lokální ohřev s přesným zaměřením pájeného spoje |
| Kontrolní systém | Na bázi PLC s teplotní zpětnou vazbou a programovatelnými cykly pájení |
| Přesnost řízení teploty | ± 5 ° C |
| Materiálová kompatibilita | Měď a slitiny mědi |
| Metoda chlazení | Vodou chlazený indukční cívkový systém |
| Rozměry stroje | 800x600x1200 mm (k dispozici přenosné možnosti) |
| Hmotnost stroje | ~100–500 kg, v závislosti na jmenovitém výkonu |
| Účinnost | > 90% energetická účinnost |
| Pájecí materiál (výplň) | Výplňový kov na bázi stříbra (slitina Ag-Cu-Zn) nebo výplň na bázi fosforu pro měděné spoje |
| Bezpečnostní prvky | Ochrana proti přehřátí, nadproudová ochrana a nouzové zastavení |
| Upínací systém | Mechanické nebo pneumatické upínání pro bezpečné držení T-trubek během pájení |
| Doba cyklu (na spoj) | Přibližně 30–90 sekund, v závislosti na tloušťce materiálu a geometrii T-spoje |
| Rychlost výroby | Až 100 T-trubek/hod pro menší velikosti a automatizovaná nastavení |
| Možnosti automatizace | K dispozici jsou manuální, poloautomatické nebo plně automatizované procesy |
| Doba chlazení (po pájení) | Vzduchem chlazený nebo vodou podporovaný chladicí systém pro rychlejší cykly |
| Integrované funkce | Monitorování teploty v reálném čase, protokolování dat a sledovatelnost procesu |
| Ekologické předpoklady | Provozní teplota: 0 ° C - 45 ° C |
| Soulad s normami | Splňuje normy ISO, CE a RoHS |
Odborné bezpečnostní tipy pro indukční pájení
Bezpečnost by měla být vždy prioritou. Zde je několik důležitých opatření pro pájení měděných T-trubků indukčním ohřevem :
- Noste odpovídající OOP: Vždy používejte rukavice, ochranné brýle a žáruvzdorný oděv.
- Zajistěte dobré větrání: Pro minimalizaci rizika vdechnutí používejte odsavač par.
- Vyvarujte se hořlavých materiálů: Vyčistěte pracovní prostor od všech hořlavých předmětů a mějte poblíž hasicí přístroj.
- Kontrola vybavení: Pravidelně kontrolujte indukční systémy, zda nejsou poškozené kabely nebo uvolněné spoje.
- Výcvik personálu: Poskytněte komplexní školení, abyste zajistili, že všichni členové týmu rozumí bezpečnostním protokolům.
Dodržováním těchto opatření se můžete vyhnout nehodám a udržovat bezpečné pracovní prostředí.
Odstraňování běžných problémů s indukčním pájením
Jako každá specializovaná technika může indukční pájení představovat problémy. Běžné problémy řešíte takto:
- Nerovnoměrné vytápění: Přemístěte cívku pro rovnoměrné rozložení tepla a pro monitorování použijte termokameru.
- Přehřátí: Snižte úrovně výkonu a věnujte zvýšenou pozornost naměřeným teplotám.
- Problémy s oxidací: Ujistěte se, že je spoj čistý a použijte správné množství tavidla.
- Slabé klouby: Zkontrolujte správné vyrovnání spoje a ujistěte se, že se pájecí slitina taví a zcela teče.
Včasné a časté odstraňování problémů vám může z dlouhodobého hlediska ušetřit čas a materiál.
Případové studie úspěchu indukčního pájení
Zde jsou příklady ze skutečného života, jak indukční pájení způsobilo revoluci v manipulaci s měděnými trubkami:
- Vylepšená spolehlivost: Společnost HVAC zaznamenala po přechodu na indukční pájení pozoruhodné 40% snížení četnosti selhání spojů. Tento pokrok nejen zlepšil celkovou spolehlivost systému, ale také výrazně snížil náklady na údržbu a prostoje.
- Úspora času: Instalatérský projekt byl dokončen o 25 % rychleji díky přesnosti a účinnosti, kterou nabízí indukční pájení. Díky rychlému a rovnoměrnému zahřívání spojů byl tým schopen zefektivnit svůj proces při zachování vysoce kvalitních výsledků.
- Řešení problému: Technik úspěšně opravil těžko dostupný komerční potrubní spoj pomocí přenosného zařízení pro indukční pájení. Tento inovativní přístup eliminoval potřebu nákladné a časově náročné demontáže, což klientovi ušetřilo čas i zdroje.
- Rozšířený trénink: Technický školicí institut začlenil indukční pájení natvrdo do svých osnov, snížil materiálový odpad o 50 % a výrazně zlepšil odbornost studentů. Přesné ovládání a bezpečnost zařízení umožnila studentům efektivnější procvičování a připravila je na aplikace v reálném světě.
Tyto příklady ukazují, jak indukční pájení zvyšuje výkon napříč průmyslovými odvětvími.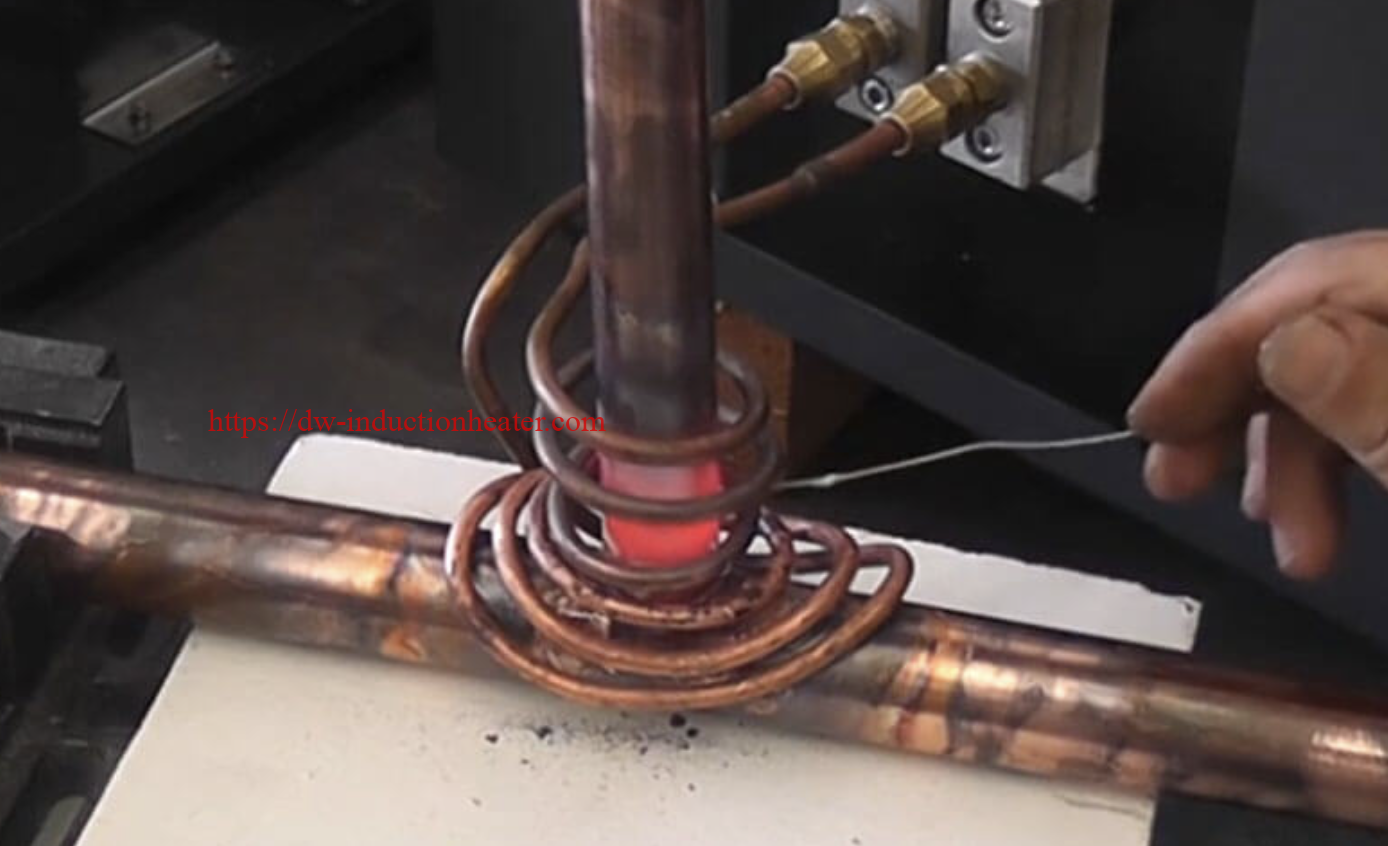
Budoucnost indukčního pájení v HVAC
Indukční pájení se má stát standardem pro odborníky v oblasti HVAC a instalatérství. S pokrokem v automatizaci, monitorování v reálném čase a energeticky úsporných systémech se tato technologie neustále vyvíjí. Pro techniky a firmy, které se snaží udržet si náskok, není zvládnutí této techniky jen možností – je to nutnost.
Zavedením indukčního ohřevu zlepšíte kvalitu, konzistenci a celkovou efektivitu své práce.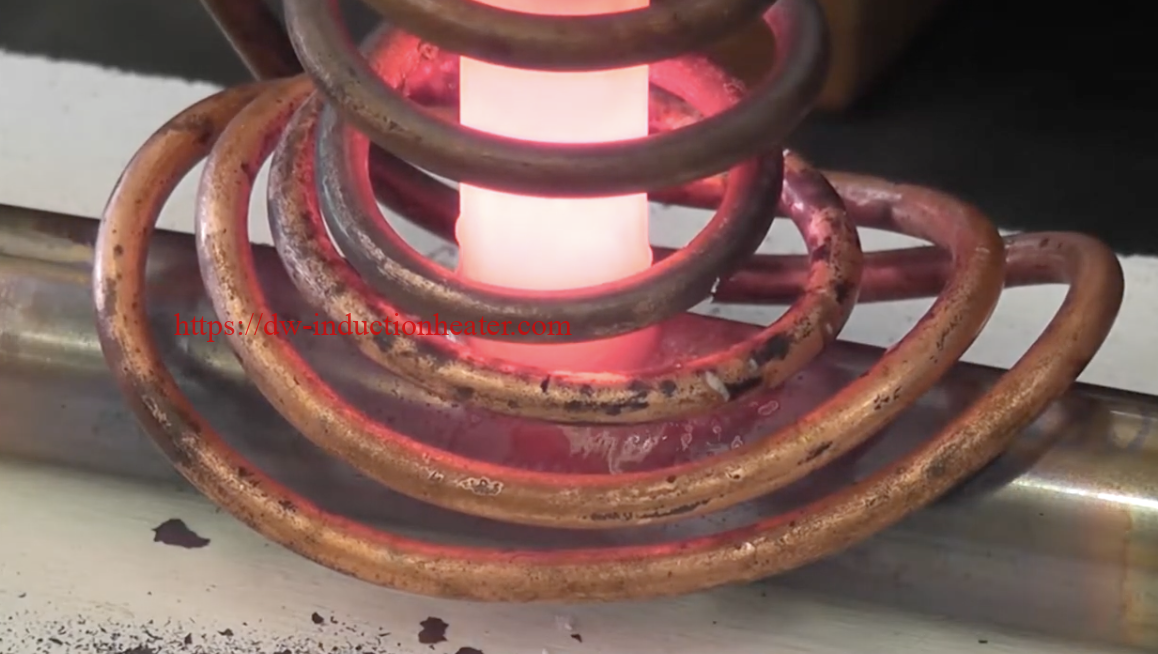
Začněte pájet chytřeji ještě dnes!
Nyní je jasné, že indukční pájení nabízí pro měděné T-trubky nesrovnatelné výhody, od přesnosti po bezpečnost. Ať už upgradujete své nástroje, zkoumáte nové techniky nebo hledáte řešení opakujících se problémů při pájení, indukční pájení je vaším řešením.
Jste připraveni na skok? Investujte do správných indukčních systémů a začněte pájet chytřeji ještě dnes. Váš další dokonale utěsněný spoj je vzdálen pouhým kliknutím!