
Případová studie: Indukční proces tavení hliníku
Objektivní
Efektivně tavit hliníkové šroty a plechovky pomocí technologie indukčního ohřevu , dosáhnout optimální energetické účinnosti a zároveň udržet vysoce kvalitní roztavený hliník na požadované teplotě pro odlévací operace.
Zařízení
- Indukční generátor ohřevu: výkon 160 kW
- Kapacita kelímku: 500 kg pec na tavení hliníku
- Typ pece: Hydraulická sklopná indukční pec
- Chladící systém: Uzavřený chladicí okruh vodní věže
- Manipulace s materiálem: Mostový jeřáb (nosnost 2 tuny)
- Bezpečnostní vybavení: Zařízení pro sledování teploty, systém nouzového vypnutí, osobní ochranné prostředky
- Filtrační systém: Keramické pěnové filtry pro čištění roztaveného hliníku
- Výfukový systém: Digestoř s filtrací

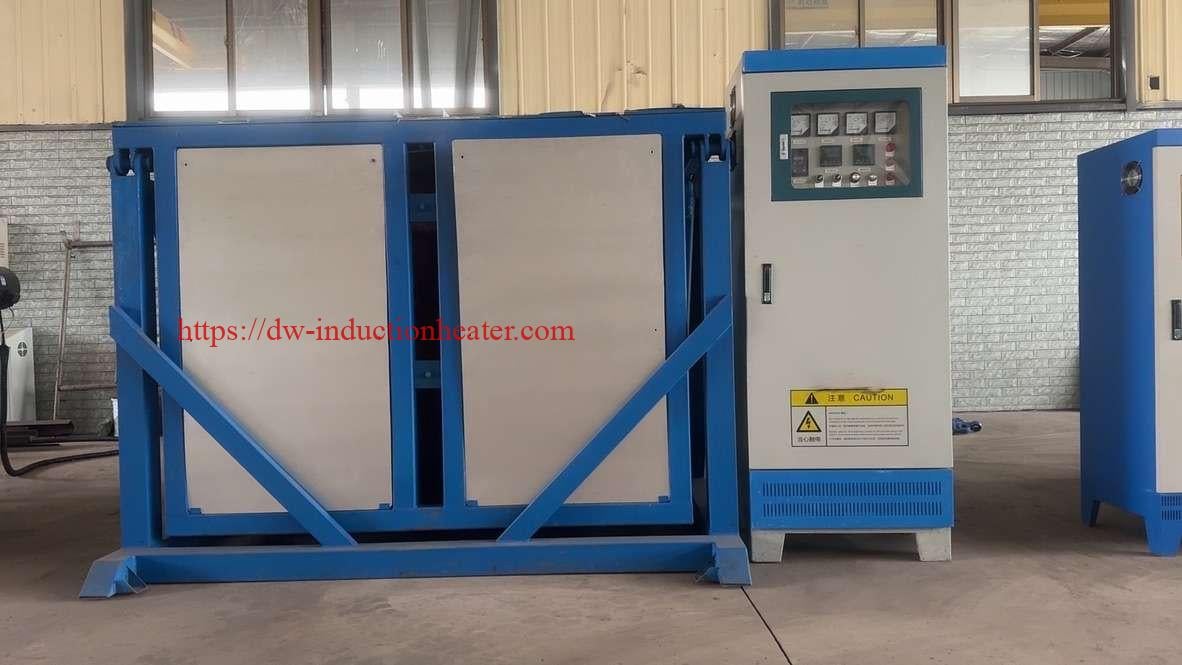
Řídící systém
Proces je řízen systémem PLC (Programmable Logic Controller), který obsahuje:
- Řadič Allen-Bradley CompactLogix
- Dotykové rozhraní HMI s grafickým znázorněním procesních parametrů
- Monitorování v reálném čase:
- Příkon (kW)
- Proud cívky (A)
- Frekvence (kHz)
- Teplota vodního chlazení (vstup/výstup)
- Teplota kovu přes termočlánek
- Možnosti protokolování dat pro optimalizaci procesů
- Poplašné systémy pro abnormální provozní podmínky
- Více provozních režimů (manuální, poloautomatický, automatický)
- Skladování receptur pro různé typy hliníkových slitin
Indukční cívka
- Design: Na zakázku navržená víceotáčková spirálová cívka
- Konstrukce: Vodou chlazené měděné trubky (průměr 25 mm)
- Zatáčky: 12 otáček s optimalizovaným rozestupem pro rovnoměrný ohřev
- Izolace: Vysokoteplotní izolace z keramických vláken (dimenzovaná do 1200 °C)
- Ochrana cívky: Keramický povlak proti stříkající vodě
- Elektrické připojení: Postříbřené měděné přípojnice
- Chladící systém: Vyhrazený vodní okruh s monitory průtoku (minimální průtok: 45 l/min)
Frekvence
- Provozní frekvence: 8 kHz
- Vybráno pro optimální hloubku průniku do hliníku (přibližně 3.5 mm)
- Stabilita frekvence během provozu udržována v rozmezí ±0.2 kHz
- Automatické nastavení frekvence na základě podmínek zatížení
Materiál
- Kelímek: Izostaticky lisovaný grafitový kelímek s vysokou hustotou
- Tloušťka stěny: 50 mm
- Životnost: přibližně 100 tavných cyklů
- Tepelná vodivost: 120 W/(m·K)
- Nabíjecí materiály:
- Hliníkový šrot z vytlačování (70 %)
- Použité hliníkové plechovky od nápojů (20%)
- Hliníkové obráběcí stroje (10 %)
- Průměrná velikost materiálu: 50-200 mm
teplota
- Cílová teplota tání: 720 °C (±10 °C)
- Teplota počátečního nabíjení: 25 °C (okolní)
- Rychlost ohřevu: přibližně 10°C/min
- Ověření teploty: Ponorný termočlánek (typ K) s digitálním odečítáním
- Před naléváním se udržuje přehřátí po dobu 20 minut
- Maximální teplotní limit: 760°C (aby se zabránilo nadměrné oxidaci)
Spotřeba energie
- Průměrná spotřeba energie: 378 kWh/tunu
- Účiník: 0.92 (s korekcí účiníku)
- Specifický energetický rozklad:
- Teoretická energie potřebná pro tavení hliníku: 320 kWh/tunu
- Tepelné ztráty: 58 kWh/tuna
- Účinnost systému: 84.7 %
Proces
| Fáze procesu | Čas (min) | Příkon (kW) | Teplota (° C) | Pozorování |
|---|---|---|---|---|
| Počáteční poplatek | 0 | 0 | 25 | 500 kg naloženého hliníkového šrotu |
| Předehřívání | 0-15 | 80 | 25-200 | Postupné zvyšování výkonu pro odstranění vlhkosti |
| Fáze ohřevu 1 | 15-35 | 140 | 200-550 | Materiál se začne hroutit |
| Fáze ohřevu 2 | 35-55 | 160 | 550-720 | Dochází k úplnému tání |
| Udržení teploty | 55-75 | 40 | 720 | Udržování cílové teploty |
| Přidání tavidla | 60 | 40 | 720 | K odstranění nečistot se přidalo 0.5 % tavidla |
| Odplyňování | 65 | 40 | 720 | Proplachování plynným dusíkem po dobu 5 minut |
| Odběr vzorků a analýza | 70 | 40 | 720 | Ověření chemického složení |
| Lití | 75-85 | 0 | 720-700 | Řízené lití do forem |
| Čištění pece | 85-100 | 0 | - | Odstraňování strusky, kontrola kelímku |
Příběh
Operace tavení hliníku ve slévárně XYZ demonstruje účinnost indukčního tavení pro recyklaci hliníkového odpadu a plechovek. Proces začíná pečlivým tříděním a přípravou vsázkových materiálů k odstranění kontaminantů, jako jsou barvy, povlaky a cizí materiály, které by mohly ovlivnit kvalitu taveniny.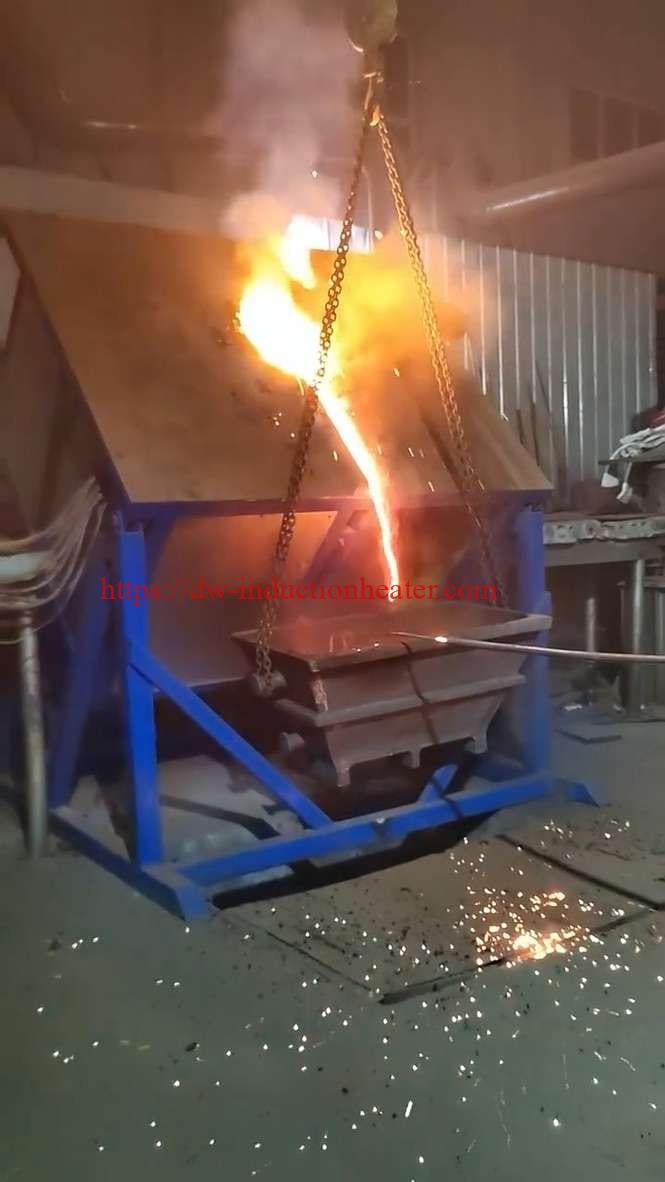
Během typického cyklu tavení se 500 kg vsázka vloží do grafitového kelímku umístěného v indukční cívce. Systém PLC zahájí naprogramovanou sekvenci nárůstu výkonu, aby se zabránilo tepelnému šoku do kelímku. Jak se výkon zvyšuje, elektromagnetické pole indukuje v hliníku vířivé proudy, které generují teplo ze samotného kovu.
Počáteční předehřívací fáze je rozhodující pro odstranění vlhkosti a těkavých látek. Jakmile se teplota blíží 660 °C (bod tání hliníku), materiál se začne hroutit a tvořit roztavenou lázeň. Operátor sleduje proces prostřednictvím rozhraní HMI a podle potřeby provádí úpravy na základě dat v reálném čase.
Analýza dat zejména ukazuje, že energeticky nejúčinnější provoz nastává během hlavní fáze ohřevu, kde využití energie dosahuje maximální účinnosti. Spotřeba energie 378 kWh/tunu představuje 15% zlepšení oproti předchozím plynovým tavicím pecím.
Rovnoměrnost teploty napříč taveninou je vynikající díky přirozenému míchacímu efektu vytvářenému elektromagnetickým polem. To eliminuje potřebu mechanického míchání a snižuje tvorbu oxidů. Chladicí systém s uzavřenou smyčkou udržuje optimální provozní teploty pro indukční cívku a elektrické komponenty a rekuperuje odpadní teplo pro předehřívání příchozích materiálů.
Po dosažení cílové teploty 720 °C se přidá tavidlo pro usnadnění odstranění nekovových vměstků. Proplachování plynným dusíkem přes grafitovou přívodní trubku snižuje obsah vodíku a minimalizuje potenciální pórovitost ve finálních odlitcích. Před naléváním se odeberou vzorky pro ověření chemického složení a provedení nezbytných úprav.
Hydraulický naklápěcí mechanismus umožňuje přesné řízení odlévání, snižuje turbulence a tvorbu oxidů během procesu odlévání. Celá operace je dokončena do 100 minut od studeného startu až po ukončení lití, což představuje významnou úsporu času ve srovnání s tradičními metodami.
Výsledky / Výhody
| Parametr | Předchozí plynový systém | Indukční systém | Zlepšení |
|---|---|---|---|
| Spotřeba energie (kWh/tuna) | 445 | 378 | Snížení 15% |
| Doba tání (min/500 kg) | 140 | 100 | Snížení 29% |
| Ztráta kovu (%) | 5.2 | 2.8 | Snížení 46% |
| Rovnoměrnost teploty (±°C) | ± 25 | ± 10 | 60% zlepšení |
| Emise CO₂ (kg/t Al) | 142 | 64 * | Snížení 55% |
| Pracovní doba (h/tuna) | 1.8 | 0.9 | Snížení 50% |
| Roční náklady na údržbu ($) | $32,500 | $18,700 | Snížení 42% |
| Výrobní kapacita (tuny/den) | 4.2 | 6.0 | 43% nárůst |
| Kvalita produktu (závada v %) | 3.5 | 1.2 | Snížení 66% |
| Teplota na pracovišti (°C) | 38 | 30 | 21% zlepšení |
*Založeno na místním mixu výroby elektřiny
Zavedení indukčního tavicího systému přineslo významné provozní, environmentální a ekonomické výhody. Přesná regulace teploty a zkrácená doba tavení přispěly k vyšší kvalitě odlitků s menším počtem vad. Zlepšení energetické účinnosti snížilo provozní náklady i dopad na životní prostředí. Zlepšení pracovních podmínek a snížení požadavků na pracovní sílu navíc pozitivně ovlivnily spokojenost a produktivitu pracovníků.